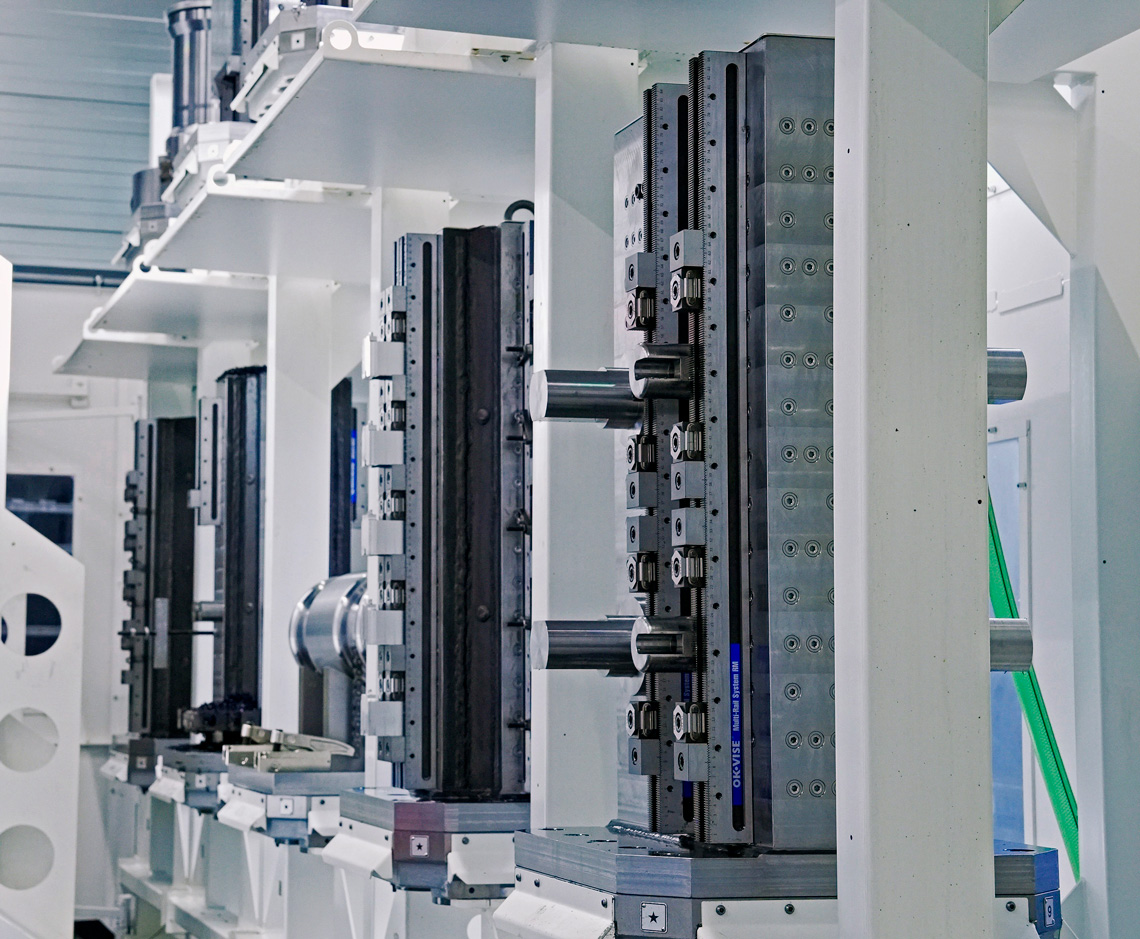
Työkappaleiden kiinnittämisellä on suuri vaikutus koneen käyttöasteeseen, asetusaikoihin, suunnittelutyöhön, laatuun ja tuotannon joustavuuteen. Sen vaikutus ulottuu myös työergonomiaan, turvallisuuteen, osaamisen siirtämiseen ja automaation luotettavuuteen. Siksi kiinnitysratkaisua ei pitäisi arvioida vain yksittäisenä komponenttihankintana. Kyse on tuotantoinvestoinnista, jonka pitäisi palvella koneita, tuotteita, työntekijöitä ja yrityksen tulevaa kehitystä.
Mistä kiinnityksen kehittämisessä sitten kannattaa lähteä liikkeelle? Paras tapa on suunnata huomio ensin omaan tuotantoon ja sen tavoitteisiin, ei kiinnittimeen itsessään. Keskeinen kysymys on, millainen kiinnityskonsepti tukee yrityksen nykyistä tuotantoa ja sen tulevaa kehitystä.
Aloita tuotannon ongelmasta
Kiinnityksen kehittäminen aloitetaan liian usein tuotteen tai teknologian valinnasta. Ensin pitäisi tunnistaa ongelma, joka halutaan ratkaista.
Odottavatko koneet asetusten valmistumista? Vaatiiko jokainen uusi tuote uuden kiinnittimen? Ovatko vaihdot fyysisesti raskaita? Riippuuko asetuksen onnistuminen yhdestä kokeneesta työntekijästä? Rajoittaako kiinnittimien puute palettipoolin käyttöä? Kuluuko työaikaa komponenttien etsimiseen tai asetusten toistuviin korjauksiin? Eri ongelmat johtavat erilaisiin ratkaisuihin.
Teknologia on hyödyllinen vasta silloin, kun sen yhteys tuotannon tarpeeseen on selvä. Kun ongelma on tunnistettu, seuraava vaihe on määritellä, mitä muutoksella halutaan käytännössä saavuttaa ja miten onnistumista arvioidaan.
Määrittele tavoite ennen ratkaisua
Kiinnityksen kehittämiselle kannattaa asettaa konkreettinen tavoite. Tarkoituksena voi olla esimerkiksi lyhentää koneen seisonta-aikaa, vähentää toistuvaa suunnittelutyötä, helpottaa asetusten tekemistä, parantaa toistettavuutta tai valmistautua automaatioon.
Jos suurin ongelma on pitkä koneessa tehtävä asetus, kehittäminen voi liittyä offline-valmisteluun tai toistettavaan rajapintaan koneen ja kiinnittimen välillä. Jos ongelmana on tuotteiden suuri vaihtelu, standardoitu ja muunneltava alusta voi olla perusteltu. Vakaan suuren volyymin tuotannossa taas tietylle kappaleelle optimoitu erikoiskiinnitin voi tarjota parhaan kokonaistehokkuuden.
Myös tulevat tarpeet kannattaa huomioida riittävän aikaisin. Jos tavoitteena on myöhemmin automatisoida tuotantoa, kiinnityksen toistettavuus, puhtaanapito, hallittu kiinnitysvoima ja asetuksen varmistettavuus on otettava huomioon jo kehitysvaiheessa. Epävarmaa manuaalista prosessia ei kannata siirtää sellaisenaan automaatioon. Automaatio toistaa tehokkaasti sekä hyvän että huonon prosessin.
Tavoitteen määrittely auttaa myös rajaamaan kehitystyötä. Kaikkea ei tarvitse parantaa samalla kertaa. Usein on parempi valita yksi selkeä ongelma, ratkaista se hyvin ja edetä sen jälkeen seuraavaan vaiheeseen.
Kokeile ensin rajatulla pilotilla
Koko tehtaan kattava kiinnitysprojekti muuttuu helposti liian suureksi ja teoreettiseksi. Käytännöllisempi tapa on aloittaa yhdestä tai kahdesta sopivasta pilotista. Hyvässä pilotissa on näkyvä ongelma, toistuvaa tuotantoa ja riittävästi mitattavaa tietoa. Mukana pitäisi olla myös käyttäjiä ja suunnittelijoita, jotka tuntevat työn käytännön vaatimukset.
Pilottiin valikoituva sovellus voi olla esimerkiksi usein toistuva pitkä asetus, tuoteperhe, jolle suunnitellaan jatkuvasti uusia kiinnittimiä, tai työ, jossa kiinnityksen vaihtaminen on fyysisesti hankalaa.
Koko prosessia on hyvä tietenkin verrata ennen muutosta ja sen jälkeen. Tarkasteltavia asioita voivat olla koneen seisonta asetuksen aikana, kokonaisvalmisteluaika, ensimmäisen kappaleen hyväksyntä, suunnittelutunnit, kiinnityskomponenttien määrä ja käyttäjien kokemukset.
Pilotti tuo esiin myös yksityiskohtia, joita CAD-mallissa ei aina havaita. Lastujen kertyminen, työkalujen väistöt, puhdistettavuus ja komponenttien saavutettavuus ratkaisevat usein sen, toimiiko konsepti arjessa. Tämän vuoksi käyttäjien osallistaminen on tärkeää.
Mittaa riittävän pitkään
Pilotin tarkoituksena ei ole osoittaa vain sitä, että uusi kiinnitys toimii teknisesti. Sen pitäisi osoittaa, parantaako ratkaisu koko tuotantoprosessia. Uuden menetelmän opettelu voi aluksi hidastaa työtä. Modulaarisen järjestelmän suurin arvo voi näkyä vasta, kun samoja komponentteja käytetään useissa tuotteissa. Erikoiskiinnitin puolestaan voi perustella investointinsa vuosien tasaisella tuotannolla. Siksi mittausjakson on vastattava ratkaisun käyttötarkoitusta ja tavoitteita.
Hyödyllisiä tunnuslukuja ovat esimerkiksi vapautuneet konetunnit, asetusaika, vältetty suunnittelutyö, ensimmäisen kappaleen onnistuminen, hylky, kunnossapito ja uuden tuotteen tuotantoon saattamiseen tarvittu aika. Myös työergonomia ja käytettävyys kannattaa ottaa mukaan arviointiin. Jos asetuksesta tulee nopeampi mutta samalla raskaampi, hankalampi tai alttiimpi virheille, kokonaisvaikutus ei välttämättä ole positiivinen.
Mittauksen ei tarvitse olla täydellinen. Sen on kuitenkin oltava riittävän johdonmukainen, jotta vaihtoehtoja voidaan arvioida samalla tavalla. Yhden onnistuneen asetuksen sijaan kannattaa tarkastella, tuottaako ratkaisu hyötyä toistuvasti ja säilyykö sen suorituskyky käytön aikana.
Vakiinnuta toimiva ratkaisu
osaksi tuotantoa
Kehittäminen ei pääty onnistuneeseen pilottiin. Jos ratkaisusta halutaan pysyvä hyöty, sen ympärille tarvitaan yhteisiä toimintatapoja.
Moniin konepajoihin kertyy vuosien aikana suuri määrä ruuvipuristimia, kiinnityslevyjä, kiinnitinkomponentteja ja erikoisosia. Yksittäin ne voivat kaikki olla käyttökelpoisia, mutta yhdessä ne eivät välttämättä muodosta toimivaa järjestelmää.
Kiinnitysstrategia määrittelee, miten komponentit valitaan, tunnistetaan, säilytetään, dokumentoidaan ja pidetään kunnossa. Samalla se voi määritellä yhteiset konerajapinnat ja perusteet sille, milloin käytetään erikoiskiinnitintä ja milloin modulaarista ratkaisua.
Toimintatapaan kuuluu myös asetusten dokumentointi. Pelkkä kuva valmiista asetuksesta ei aina riitä. Dokumentoinnissa voidaan esittää esimerkiksi komponenttien paikat, työkappaleen lataussuunta, kiinnityspisteet, kiristysjärjestys ja -momentit sekä tarkastusvaiheet. Kun nämä on määritelty, asetuksen onnistuminen ei riipu yhtä paljon henkilökohtaisista työtavoista tai yksittäisen työntekijän muistista.
Tämä helpottaa myös koulutusta ja osaamisen siirtämistä. Kokenut koneistaja on edelleen korvaamaton vaativien tilanteiden ratkaisemisessa, mutta hänen osaamistaan ei tarvitse käyttää epäselvän perusprosessin paikkaamiseen. Hyvin määritelty toimintatapa auttaa siirtämään tietoa työntekijältä, vuorolta ja koneelta toiselle.
Laajenna vasta,
kun hyödyt on osoitettu
Kun pilotti on onnistunut ja tuloksia on seurattu riittävän pitkään, toimivaa konseptia voidaan laajentaa muihin sovelluksiin. Tavoitteena ei ole kopioida yhtä ratkaisua kaikkialle. Sen sijaan kannattaa tunnistaa, missä samoista rajapinnoista, komponenteista ja toimintatavoista voidaan hyötyä.
Seuraava askel voi olla uuden tuoteperheen siirtäminen samalle alustalle, yhteisen nollapisterajapinnan käyttöönotto tai offline-valmistelun laajentaminen useammalle koneelle. Toisessa ympäristössä seuraava vaihe voi olla esimerkiksi erikoiskiinnittimien liittäminen yhteiseen palettijärjestelmään.
Näin kokonaisuus rakentuu käytännön kokemuksen pohjalta eikä valmiiksi päätetyn teknologian ympärille.
Kiinnitys yhdistää
koko tuotantojärjestelmän
Tämän artikkelisarjan keskeinen ajatus on, että työkappaleen kiinnitys vaikuttaa paljon laajemmalle kuin itse koneistustapahtumaan. Se vaikuttaa koneiden käyttöön, ei-tuottavaan aikaan, suunnitteluun, kustannuksiin, joustavuuteen, laatuun ja työntekijöiden arkeen. Samalla se voi joko tukea tai rajoittaa tulevaa automaatiota.
Vahvin ratkaisu ei ole aina modulaarinen, erikoisvalmisteinen, manuaalinen tai automatisoitu. Tehokkaassa tuotannossa tarvitaan usein näiden yhdistelmää. Strateginen etu syntyy siitä, että yritys tunnistaa, missä kukin lähestymistapa tuottaa eniten arvoa. Työkappaleen kiinnitystä ei siksi kannata kehittää irrallisina hankintoina. Sen pitäisi muodostaa tuotantokonsepti, joka tukee yrityksen koneita, tuotteita, henkilöstöä ja pitkän aikavälin tavoitteita.
puh. +358 207 790 699
www.ok-vise.com


