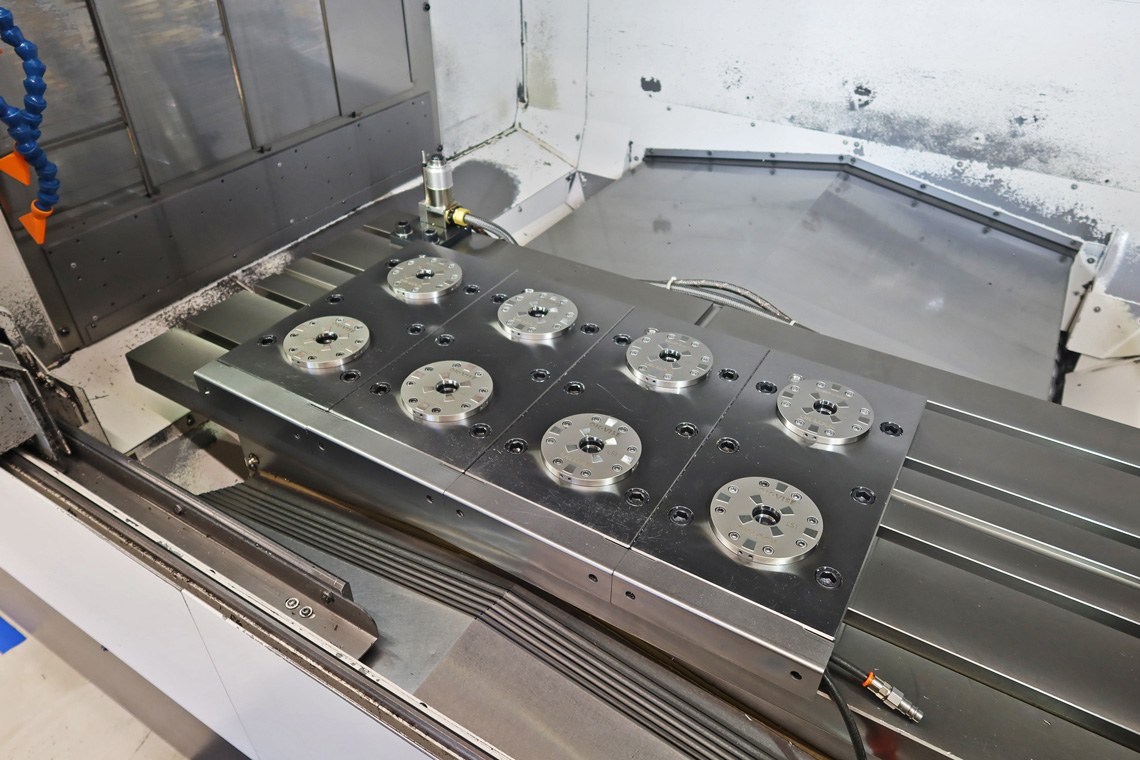
Kiinteät nollapistelementit työstökoneen sisällä.
Lean-tuotannossa pyritään poistamaan hukkaa, vähentämään vaihtelua ja rakentamaan prosesseja, jotka ovat helposti toistettavia ja kehitettäviä. Työkappaleen kiinnityksellä on tässä suurempi rooli kuin yleensä ajatellaan.
Jos jokainen uusi työ vaatii täysin oman kiinnittimen, omat komponenttinsa ja erilaisen asetusmenetelmän, tuotantoon syntyy paljon vaihtelua. Suunnittelua tehdään uudelleen, komponentteja etsitään eri paikoista ja asetuksen onnistuminen voi riippua voimakkaasti yksittäisen työntekijän kokemuksesta.
Kiinnitysstrategian standardointi voi sujuvoittaa ja tehostaa tuotantoprosessia huomattavasti. Standardointi ei tarkoita sitä, että jokainen työkappale pitäisi kiinnittää samalla tavalla. Sen tarkoitus on luoda yhteisiä periaatteita niihin kohtiin, joissa vaihtelu ei tuo lisäarvoa.
Standardointi alkaa rajapinnoista
Käytännössä kaikkea ei voida eikä kannata standardoida. Työkappaleet, materiaalit, koneistusvoimat ja saavutettavuusvaatimukset vaihtelevat tuotannon mukaan.
Sen sijaan voidaan standardoida rajapintoja koneen, kiinnittimen ja työkappaleen välillä.
Tällaisia voivat olla esimerkiksi:
• kiinnityslevyn paikoitus koneeseen
• yhteinen reikäjako
• nollapistekiinnitys
• vakioidut kiinnittimet ja paikoituselementit
• yhdenmukainen dokumentointi
Kun perusta on yhteinen, sen päälle voidaan rakentaa erilaisia ratkaisuja. Vakiotuotteen oma kiinnitin ja muuttuvan tuotannon modulaarinen asetus voivat käyttää samaa kone- tai palettirajapintaa. Näin standardointi ei rajoita tuotantoa, vaan tekee erilaisista ratkaisuista yhteensopivia.
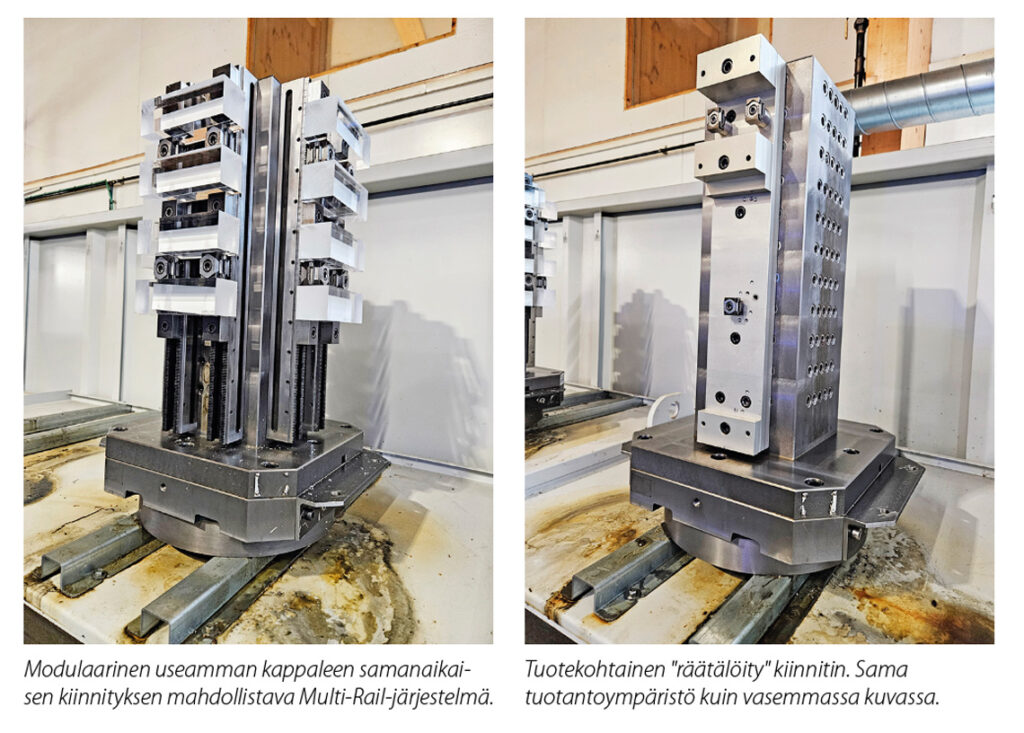
Erikoiskiinnitin vai modulaarinen järjestelmä?
Niin kappaleelle räätälöidyllä erikoiskiinnittimellä kuin modulaarisella kiinnitysjärjestelmälläkin on paikkansa valmistuksessa.
Vakaassa suuren volyymin tuotannossa tai hankalanmallisten työkappaleiden koneistamisessa tarkoitukseen suunniteltu erikoiskiinnitin voi olla paras vaihtoehto. Se voidaan optimoida tietylle kappaleelle, lataaminen voi olla erittäin nopeaa ja käytön aikana tarvitaan vain vähän säätämistä. Tässä on myös hyvä muistaa, että erikoiskiinnittimenkin rakentamisessa hyödynnetään lähes aina vakiokomponentteja.
Modulaarisen järjestelmän vahvuus korostuu silloin, kun tuotevalikoima muuttuu, sarjakoot ovat pieniä tai keskisuuria ja samaa järjestelmää ja sen komponentteja halutaan hyödyntää useissa asetuksissa. Uutta kiinnitintä ei tarvitse välttämättä suunnitella ja valmistaa jokaiselle tuotteelle kokonaan uudelleen.
Usein paras ratkaisu on näiden yhdistelmä. Vakiintuneet suuren volyymin tuotteet saavat omat optimoidut kiinnittimensä, kun taas muuttuvat tuoteperheet valmistetaan standardoidulla, muunneltavalla alustalla. Tavoitteena on käyttää kutakin ratkaisua siellä, missä se tuottaa eniten arvoa.
Vähemmän toistuvaa suunnittelutyötä
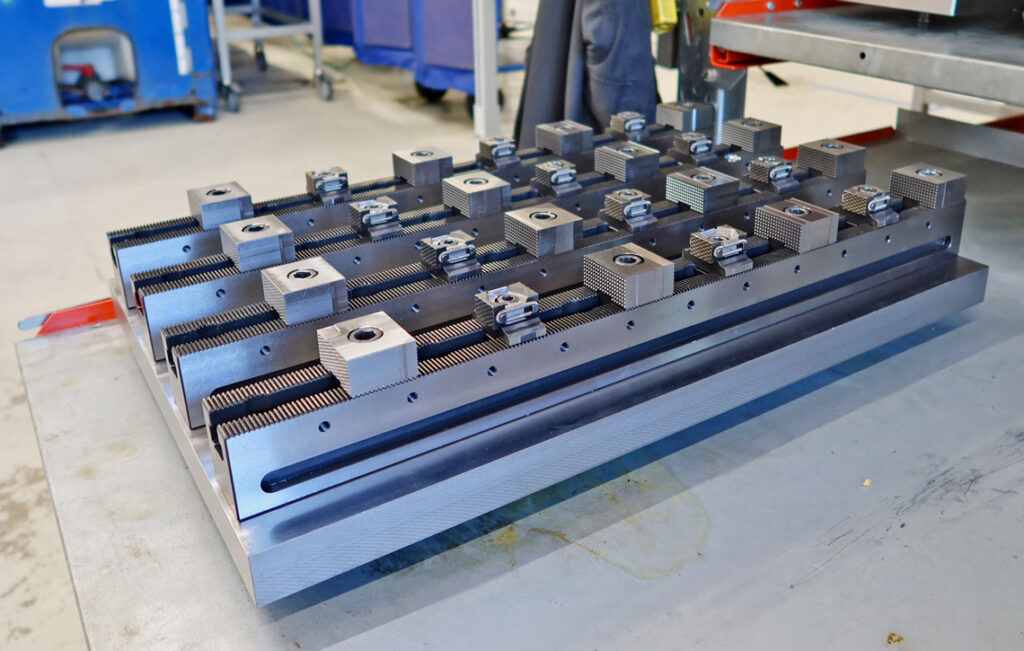
Kiinnityssuunnittelu on välttämätön osa vaativaa koneistusta. Suunnittelutyössä tulisi kuitenkin myös pyrkiä välttämään saman perustyön tekeminen toistuvasti. Jos samankaltaisille kappaleille suunnitellaan aina uusi pohjalevy, paikoitus ja kiinnitysrakenne, suunnitteluresursseja kuluu tehtäviin, joiden perusperiaate on jo aiemmin ratkaistu.
Standardoidulla alustalla suunnittelu voi alkaa valmiista rakenteesta. Suunnittelija voi keskittyä työkappaleen erityisvaatimuksiin sen sijaan, että koko järjestelmä rakennetaan alusta lähtien. Sama pätee myös dokumentoinnissa. Kun asetukset voidaan kuvata yhdenmukaisesti, niiden siirtäminen työntekijältä tai koneelta toiselle helpottuu.
Offline-asetus tukee tuotannon virtausta
Lean-tuotannossa koneen sisällä pitäisi tehdä vain ne tehtävät, jotka aidosti edellyttävät koneen käyttöä.
Jos kiinnitin voidaan rakentaa, kappaleet ladata ja asetus tarkastaa erillisellä valmistelupaikalla, kone voi jatkaa edellisen työn tekemistä lähes asetuksen vaihtoon saakka. Automaattisissa palettijärjestelmissä ja FMS-tuotannossa tämä on jo normaali toimintaperiaate. Seuraavaa palettia valmistellaan samalla, kun kone työstää toista.
Periaate on kuitenkin käyttökelpoinen myös ilman automaatiota. Toinen kiinnityslevy, vaihdettava paletti tai toistettava nollapistekiinnitys voi mahdollistaa asetuksen valmistelun koneen ulkopuolella.
Pienemmissä ja perinteisemmissä tuotantoympäristöissä tätä mahdollisuutta ei aina hyödynnetä järjestelmällisesti. Käytännössä osa FMS-ajattelun hyödyistä voidaan saavuttaa melko yksinkertaisilla ratkaisuilla.
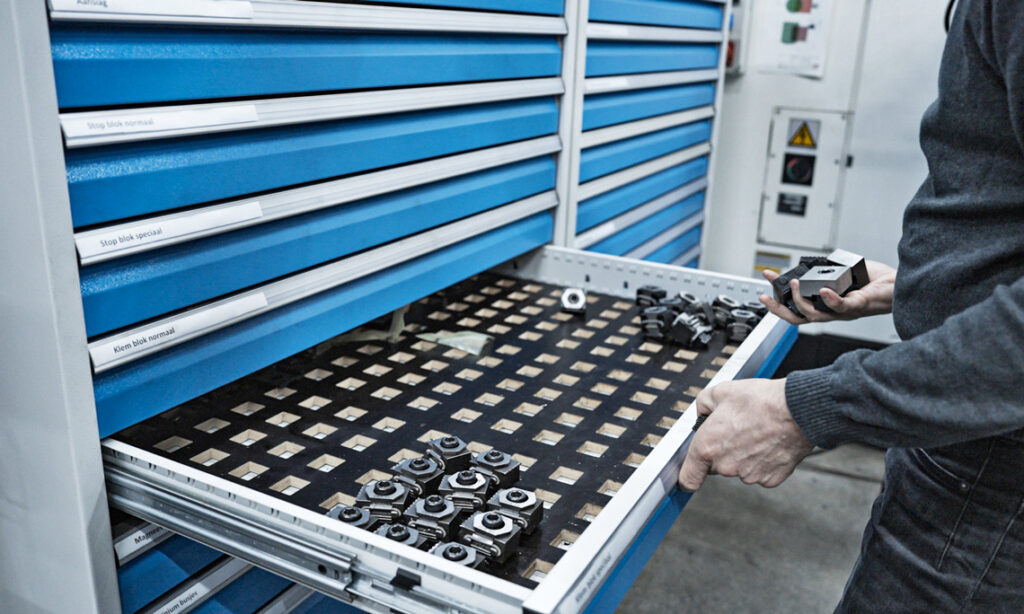
Järjestys vähentää etsimistä ja vaihtelua
Kiinnityskomponenttien standardointi ei auta, jos niitä ei löydetä tai niiden kunnosta ei huolehdita.
Lean-ajattelu ulottuu siksi myös säilytykseen, tunnistamiseen ja kunnossapitoon. Yleisimmille kiinnittimille ja kiinnitystarvikkeille pitäisi olla selkeät paikat tuotantotiloissa. Käyttäjän pitäisi tietää, mitkä komponentit kuuluvat yhteiseen järjestelmään ja mitkä tiettyyn erikoiskiinnittimeen.
Tämä vähentää turhaa liikkumista ja keskeytyksiä. Samalla vaurioituneet tai puuttuvat osat huomataan aikaisemmin. Hyvin järjestetty komponenttikirjasto voi myös vähentää turhia hankintoja. Tuotannolla saattaa jo olla sopiva osa, mutta sitä ei hyödynnetä, koska tieto sen olemassaolosta ei ole yhteisessä tiedossa.
Standardointi helpottaa jatkuvaa parantamista
Vaihtelevasta prosessista on vaikea päätellä, mikä muutos todella paransi lopputulosta. Kun kiinnityksen perusta, työjärjestys ja tarkastukset ovat yhdenmukaisia, asetusaikoja ja laatuongelmia voidaan vertailla luotettavammin. Poikkeamat näkyvät selvemmin ja toimiva parannus voidaan siirtää muihin sovelluksiin.
Standardointi auttaa luomaan lähtötason, jota voidaan kehittää. Kun asetuksen paikoitus, komponentit ja dokumentointi ovat hallinnassa, voidaan seuraavaksi tarkastella esimerkiksi offline-valmistelua tai automaattista käyttöä.
Oikeat ratkaisut riippuvat aina tuotantoympäristöstä. Tärkeintä on tunnistaa, missä vaihtelu on tarpeellista ja missä se aiheuttaa vain ylimääräistä työtä. Standardoinnin tehtävä on vähentää jälkimmäistä.
puh. +358 207 790 699
www.ok-vise.com


